

Kwaliteitscontrole van SPC-vloeren: wat er gebeurt als de productiegrafieken uit de hand lopen
Jun 18, 2026
Wat er gebeurt als de productiegrafieken van SPC-vloeren uit de hand lopen
7 min gelezen · 18 juni 2026 · Door het YUPSENI-team

Op deze pagina
- I. Een punt buiten de lijnen: wat het alarm feitelijk betekent
- II. Het eerste uur nadat het signaal is geactiveerd
- III. Waarom grondstoffen verschuiven voordat de machine dat doet
- IV. Dimensionale drift en het probleem om er laat achter te komen
- V. Een stabiel proces bewijst zichzelf gedurende maanden, niet in batches
Er schuilt een stille ironie in het feit dat SPC-vloerenfabrieken op SPC-grafieken draaien. Dezelfde drie letters staan voor twee verschillende dingen: Stone Plastic Composite in het product en Statistical Process Control in de methode die wordt gebruikt om het te maken. De grafieken houden de afmetingen, dichtheden, oppervlaktetemperaturen en diktes van de slijtlagen bij wanneer de planken van de lijn komen. Meestal clusteren de datapunten rond de middellijn en blijven ze binnen de bovenste en onderste controlelimieten. De lijn loopt, de pallets worden gestapeld en de grafieken zien eruit zoals een stabiel proces eruit hoort te zien.
Dit artikel gaat over de momenten waarop dat niet meer waar is. Een datapunt overschrijdt een controlelimiet, of een reeks van zeven punten drijft gestaag omhoog, of het bereik tussen opeenvolgende metingen wordt plotseling groter. De grafiek geeft aan dat er iets is veranderd en dat het productieteam moet beslissen wat het gaat doen. De beslissingen die in de minuten en uren na een signaal uit-of-oncontroleerbaar worden genomen, bepalen of een paar pallets in quarantaine worden geplaatst of dat een hele productiedag wordt afgeschreven. Het begrijpen van de volgorde is belangrijk voor kopers, omdat het verschil tussen een fabriek die procesafwijkingen vroeg opvangt en een fabriek die eerst verzendt en later inspecteert, zichtbaar is in de vloerbedekking die in het magazijn aankomt. Voor een blik op hoe processtabiliteit zich vertaalt in productspecificaties, deassortiment vinylvloeren met stijve kernbevat technische datasheets met maattoleranties en slijtlaagspecificaties voor elke productlijn.
I. Een punt buiten de lijnen: wat het alarm feitelijk betekent
Een controlediagram is geen specificatielimiet die op ruitjespapier is getekend. Het is een statistische grens die wordt berekend op basis van het proces zelf. De bovenste en onderste controlegrenzen worden doorgaans ingesteld op drie standaarddeviaties boven en onder het procesgemiddelde. In een normaal verdeeld proces valt grofweg 99,7 procent van alle datapunten alleen al door willekeurig toeval binnen deze grenzen. Dus als een punt daarbuiten valt, is de meest redelijke verklaring niet dat een willekeurige gebeurtenis van één-op-drie-honderd zomaar heeft plaatsgevonden. Het is dat iets het proces heeft veranderd. De temperatuur van de machine daalde. De grondstoffenmix veranderde. De operator heeft een instelling aangepast. De kaart huilt geen wolf. Het detecteert een signaal dat het proces niet langer hetzelfde proces is dat de historische gegevens heeft gegenereerd.
Twee soorten on-of-oncontroleerbare omstandigheden veroorzaken verschillende reacties. De eerste is een enkel punt voorbij de controlelimiet. Dit wijst doorgaans op een afzonderlijke gebeurtenis: een plotselinge machinestoring, een partij grondstof met een eigenschap die buiten-van- de specificaties valt, of een meetfout. Het onderzoek begint bij de machine en werkt achteruit. De tweede is een patroon binnen de controlegrenzen dat statistisch gezien onwaarschijnlijk is in een stabiel proces: een reeks van zeven of meer opeenvolgende punten, allemaal boven of allemaal onder de middellijn; een reeks van zeven punten die allemaal in dezelfde richting evolueren; of een terugkerende cyclus die zich herhaalt bij elke ploegwisseling of materiaalherlading. Deze patronen duiden op een systematische verschuiving, niet op een eenmalige-gebeurtenis, en de corrigerende actie richt zich op de hoofdoorzaak van de verschuiving in plaats van op het specifieke punt dat het alarm heeft geactiveerd.
Niet elk signaal is een defect.Een proces kan buiten de statistische controle vallen terwijl er nog steeds planken worden geproduceerd die binnen de specificatielimieten van de klant vallen. De controlelimieten beschrijven wat het proces kan doen. De specificatielimieten beschrijven wat het product moet zijn. Een proces dat aan het afdrijven is, maar nog steeds binnen de specificaties blijft, produceert vandaag een aanvaardbaar product en zal morgen een afgekeurd product produceren als de drift voortduurt. Het opvangen van afwijkingen terwijl de planken nog goed zijn, is wat de procescontrole onderscheidt van de eindinspectie. Men voorkomt gebreken. De ander vindt ze nadat ze bestaan.
II. Het eerste uur nadat het signaal is geactiveerd
Wanneer een controlediagram uit de hand loopt in een productielijn voor SPC-vloeren, is de eerste actie inperking. De operator markeert het laatst bekende goede product op basis van de tijdstempel van de laatste-controlemeting, en alles dat na dat punt wordt geproduceerd, wordt in quarantaine geplaatst in afwachting van inspectie. Dit is geen verklaring dat het product defect is. Het is een erkenning dat het proces dat het product produceerde anders was dan het gevalideerde proces, en dat verschil moet worden begrepen voordat het product op de markt kan worden gebracht. De quarantaine is fysiek: pallets worden verplaatst naar een vasthoudgebied, voorzien van een label met het tijdvenster en de aard van het signaal, en vastgehouden totdat een kwaliteitsingenieur ze heeft gewist.
De tweede actie, die parallel plaatsvindt, is een gestructureerd onderzoek dat een standaardvolgorde volgt. De operator verifieert eerst de meting: is de meter gekalibreerd, is het monster op het juiste punt in het proces genomen, is de meting correct geregistreerd. Een verrassend aantal signalen verdwijnt bij deze stap, en de oplossing is het opnieuw-meten en bijwerken van het diagram. Als de meting wordt bevestigd, verplaatst het onderzoek zich naar de machine. Op een extrusielijn die vloerbedekking met stijve kern produceert, zijn de directe verdachten het afwijken van de cilindertemperatuur, variatie in de schroefsnelheid, veranderingen in de kalibratierolopening en het niet overeenkomen van de treksnelheid. Elk van deze heeft een bekend effect op het proces, en het controlediagrampatroon geeft vaak aan welke de meest waarschijnlijke oorzaak is. Temperatuurproblemen zorgen voor geleidelijke afwijkingen. Problemen met de schroefsnelheid veroorzaken plotselinge verschuivingen. Problemen met de rolspleet creëren een bereikuitbreiding waarbij opeenvolgende metingen zich breder verspreiden dan normaal.
Als de machine uitcheckt, gaat het onderzoek naar het materiaal. Een nieuwe partij PVC-hars, een andere partij calciumcarbonaatvuller of een mengsel van weekmakers van een leverancier wiens proces is verschoven, kunnen allemaal on-on- controlesignalen produceren op een machine die correct werkt. Het materiaalonderzoek omvat het trekken van retentiemonsters uit de binnenkomende materiaalpartij, het vergelijken van het analysecertificaat van de leverancier met interne testresultaten en het uitvoeren van een proef met een bekende- goede materiaalpartij om vast te stellen of het probleem het materiaal volgt of bij de machine blijft. Deze stap kost tijd, soms een volledige verschuiving, omdat de resultaten overtuigend moeten zijn en niet suggestief. Een onduidelijk materiaalonderzoek dat ertoe leidt dat de machine wordt aangepast om een materiaalprobleem te compenseren, creëert een tweede probleem stroomafwaarts wanneer de volgende materiaalbatch volgens de -specificatie arriveert en de aangepaste machine nu- een afwijkend product in de tegenovergestelde richting produceert.
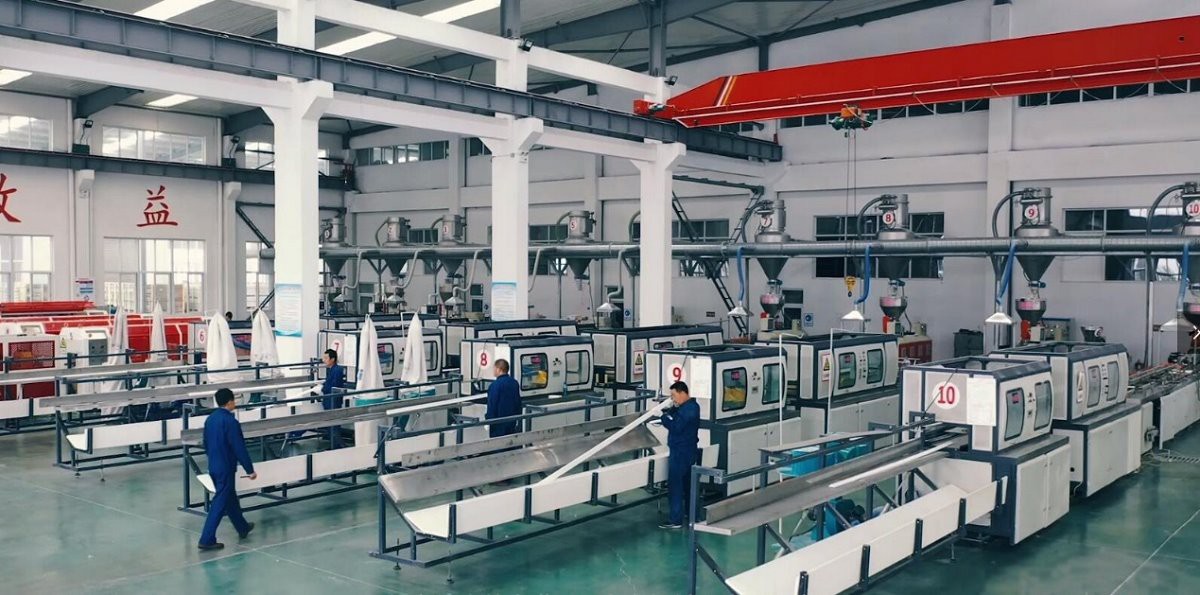
III. Waarom grondstoffen verschuiven voordat de machine dat doet
SPC-vloeren zijn een composiet. De kernlaag bestaat voor ongeveer 60 tot 75 procent uit calciumcarbonaat, gebonden in een PVC-matrix met verwerkingshulpmiddelen, stabilisatoren en impactmodificatoren. De exacte verhouding bepaalt de dichtheid, de stijfheid, de thermische uitzettingscoëfficiënt en de manier waarop het materiaal door de extrusiematrijs stroomt. Een verandering van één procent in de vulstofbelading verandert de smeltviscositeit voldoende om de afmetingen van de matrijsuitgang met een meetbare hoeveelheid te veranderen. Een verzending van calciumcarbonaat met een enigszins andere deeltjesgrootteverdeling dan de vorige verzending verandert de manier waarop het vulmiddel in de polymeermatrix wordt verpakt, waardoor de dichtheid van de afgewerkte plank verandert, zelfs bij hetzelfde vulpercentage.
De beste vloerbedekkingsfabrieken testen binnenkomende grondstoffen aan de hand van een specificatie die strenger is dan het eigen certificaat van de leverancier. Een partij calciumcarbonaat waarvan de leverancier certificeert dat deze voor 98 procent door een zeef met een maaswijdte van 325 gaat, voldoet misschien wel aan de industrienorm voor vulstofkwaliteit, maar veroorzaakt een procesverschuiving op een extrusielijn die was ingeschakeld voor vulstof die voor 99 procent voldeed. Er wordt aan de specificatie voldaan. Het proces wordt hoe dan ook verstoord. De fabriek die dit bij de inkomende inspectie opvangt, stopt het materiaal nooit in de trechter. De fabriek die dit ontdekt via een controlekaartsignaal nadat het materiaal al draait, heeft al een product geproduceerd dat in quarantaine moet worden geplaatst en geëvalueerd.
Variaties in PVC-hars-tot- komen minder vaak voor, maar zijn schadelijker als ze voorkomen. De K--waarde van PVC-hars, een maatstaf voor het molecuulgewicht, beïnvloedt de smeltsterkte en het vloeigedrag. Een harspartij met een K-waarde die twee punten hoger is dan de vorige partij, produceert een heter-lopende, langzamer-vloeiende smelt die de matrijs verlaat met verschillende zweleigenschappen. De plank die tevoorschijn komt is qua afmetingen verschillend, ook al blijft elke machine-instelling ongewijzigd. Het controlediagram detecteert de dimensieverschuiving. Het onderzoek traceert het terug naar de harspartij. De corrigerende actie is een binnenkomende materiaalspecificatie die de partij buiten-buiten-bereik afwijst, of een aanpassing van de machineparameters die de bekende verschuiving compenseert. De betere fabrieken doen beide: materiaal afwijzen dat buiten het gevalideerde bereik valt, en het aanpassingsrecept vastleggen voor het bereik dat wel voldoet, maar afwijkt van het historisch gemiddelde.
IV. Dimensionale drift en het probleem om er laat achter te komen
Van alle out{0}}of-controlesignalen die op de productiegrafieken van SPC-vloeren verschijnen, is dimensionale afwijking het duurst om achteraf te corrigeren en het gemakkelijkst te missen voordat de controlelimiet wordt overschreden. De reden is ingebouwd in de manier waarop harde kernvloeren worden gebruikt. Een plank die 0,3 millimeter breder is dan de specificatie, ziet er niet verkeerd uit op de productielijn. Het ziet er identiek uit als de plank ernaast. De breedtefout komt pas aan het licht bij de installatie, wanneer de klik-verbindingen van twintig planken in een kamer de overtollige afmetingen ophopen en de laatste rij niet meer past. Tegen de tijd dat de installateur het probleem meldt, kan de productierun die het probleem veroorzaakte al weken in het verleden liggen en kan het product al in tientallen andere projecten zijn geïnstalleerd.
De lengte- en breedteafmetingen op SPC-planken worden bepaald door de kalibratiefase na de extrusiematrijs. De hete plaat gaat door een reeks maatrollen die de uiteindelijke dikte en breedte bepalen voordat de reliëfrol de oppervlaktetextuur aanbrengt en het koelgedeelte de afmetingen vastlegt. Als de snelheid van de trekker afwijkt ten opzichte van de snelheid van de kalibratierol, wordt de plaat uitgerekt of iets samengedrukt voordat deze afkoelt, en verschuift de uiteindelijke afmeting van de plank. Een verandering in de treksnelheid van minder dan één procent kan de breedte van de plank voldoende verschuiven om een signaal uit-of-controle te genereren. Het probleem is dat de verschuiving per plank zo klein is dat de operator deze niet met het oog kan zien. Alleen de kaart ziet het, en alleen als de meetfrequentie hoog genoeg is om het op te vangen voordat de productie eindigt.
De vraag over de inspectiefrequentie gaat dus niet over hoe vaak de fabriek in het algemeen op gebreken controleert. Het gaat erom hoeveel planken de lijn tussen dimensionale controles passeren, en of dat interval kort genoeg is om een driftgebeurtenis binnen een hoeveelheid te houden die economisch in quarantaine kan worden geplaatst en kan worden herwerkt. Een fabriek die één keer per ploegendienst de maatnauwkeurigheid meet, kan tussen metingen enkele duizenden planken produceren. Een drift die tien minuten na de meting begint, wordt bijna acht uur lang niet waargenomen. Het insluitingsvolume is de output van een hele dienst. Een fabriek die één keer per uur meet, vertoont dezelfde afwijking tot grofweg een-achtste van dat volume. Het verschil komt tot uiting in de kostenstructuur van de fabriek en, voor de koper, in de waarschijnlijkheid dat een dimensionaal marginale batch het magazijn bereikt. Voor productlijnen waarbij maatvastheid een gedocumenteerde specificatie is, wordt deSPC-vloerencatalogusbevat tolerantiegegevens per productkwaliteit.
| Inspectiefrequentie | Planken tussen cheques | Insluitingsvolume | Risicoprofiel |
|---|---|---|---|
| Elke 30 minuten | ~300–500 | Kleine, beheersbare quarantaine | Laag |
| Eén keer per dienst | ~3,000–5,000 | Volledige ploegendienst loopt risico | Hoog |
| Continu (in-lijnlaser) | Elke plank | Onmiddellijke afkeuring van losse planken | Minimaal |
De relatie tussen inspectiefrequentie en insluitingsvolume. Het verschil tussen controles van 30- minuten en controles per ploegendienst vertaalt zich in ongeveer tien keer de voorraad die gevaar loopt.
V. Een stabiel proces bewijst zichzelf gedurende maanden, niet in batches
Het doel van het in kaart brengen van de SPC is niet om slechte producten op te sporen. Het is bedoeld om te bewijzen dat het proces überhaupt nooit een slecht product kan opleveren. Een proces dat binnen de controlegrenzen voor een enkele batch loopt, is niet stabiel. Het is een geluk. Een proces dat binnen honderd batches binnen controlegrenzen verloopt en meerdere partijen grondstoffen omvat, meerdere ploegendiensten en seizoensgebonden temperatuurveranderingen in de fabriek, is stabiel in de zin dat het ertoe doet. De grafieken voor een dergelijk proces tonen punten die strak rond de middellijn zijn geclusterd, zonder systematische patronen, zonder verschuiving-veranderingscycli en zonder seizoensafwijkingen. De procescapaciteitsindex, doorgaans uitgedrukt als Cpk, ligt boven de 1,33, wat betekent dat de afstand van het procesgemiddelde tot de dichtstbijzijnde specificatielimiet minimaal vier standaarddeviaties bedraagt. Het proces leidt niet alleen tot het produceren van een goed product. Dit gebeurt met voldoende marge zodat zelfs een bescheiden procesverschuiving het product niet buiten de specificatielimiet zal brengen voordat de controlekaart dit opmerkt.
Dit onderscheid is van belang voor kopers die leveranciers vergelijken. Een fabriek kan een analysecertificaat voor een enkele productiebatch verstrekken, waaruit blijkt dat elke meting binnen de specificaties valt. Op dat certificaat staat dat de partij is geïnspecteerd. Het vertelt u niet of het proces dat dit resultaat heeft opgeleverd in staat is dat resultaat te herhalen bij de volgende batch, of dat de batch die u hebt ontvangen afkomstig is van een productierun waarbij de eerste helft van de dienst in quarantaine werd geplaatst nadat die metingen waren uitgevoerd. Een fabriek die zijn SPC-kaartgegevens in de loop van de tijd deelt, deelt bewijs van processtabiliteit. De individuele datapunten doen er minder toe dan de afwezigheid van patronen die wijzen op systematische variatie. De afwezigheid van on-on- controlesignalen is de kop. De beperkte verspreiding van in-control-gegevens is het verhaal daaronder.
Een stabiel proces is ook voorspelbaar op een manier die van belang is voor de inkoopplanning. Doorlooptijden vanuit een stabiel proces zijn betrouwbaar omdat de lijnoutput per dienst consistent is. De uitvalpercentages zijn laag en bekend, zodat de fabriek niet hoeft te overproduceren om de verwachte kwaliteitsverliezen te dekken. Het product dat in het magazijn van de klant arriveert, presteert consistent omdat de dichtheid, de klik-geometrie en de dikte van de slijtlaag van batch tot batch hetzelfde zijn. Dit alles vloeit voort uit de SPC-kaarten die aan de muur van het productiekantoor hangen. De koper ziet ze nooit. De koper leeft met de gevolgen als de fabriek ernaar handelt.
Veelgestelde vragen over de kwaliteitscontrole van SPC-vloeren
Veelgestelde vragen over de controle van het productieproces bij de productie van SPC-vloeren
Praktische antwoorden over hoe kwaliteit wordt gemeten, behouden en hersteld tijdens de productie van harde kernvloeren.
Vraag 1: Hoe kan een koper zien of een fabriek echte SPC-procescontrole gebruikt?
Vraag om controlekaartgegevens voor meerdere productiebatches, niet alleen om een analysecertificaat voor één enkele batch. Een fabriek die echte statistische procescontrole uitvoert, kan grafieken produceren die het procesgemiddelde, de controlelimieten en individuele gegevenspunten in de loop van de tijd weergeven voor belangrijke parameters: plankdikte, breedte, klik-lock-geometrie en dikte van de slijtlaag. Als het antwoord een certificaat is waaruit blijkt dat de huidige batch binnen de specificatielimieten valt, is er sprake van inspectie en niet van procescontrole. Inspectie vertelt u dat het product is gecontroleerd. Procesbeheersing vertelt u dat het proces binnen de perken kan blijven zonder dat u elke plank hoeft te controleren. De tweede is waardevoller en de documentatie is anders.
Vraag 2: Wat is de meest voorkomende oorzaak van on-van-stuursignalen op een SPC-vloerlijn?
Variaties in grondstoffen, met name de deeltjesgrootteverdeling van calciumcarbonaat en verschuivingen in de K-waarde van PVC-hars tussen batches, veroorzaken meer on-on- controlesignalen dan machinestoringen. Het extrusieproces is gevoelig voor de smeltviscositeit, en de smeltviscositeit verandert wanneer de vulstoflading, de deeltjesgrootte van het vulmiddel of het molecuulgewicht van de hars veranderen. Een fabriek die de binnenkomende grondstoffen niet aan de eigen interne specificatie toetst, ziet deze verschuivingen eerst op de controlekaart, nadat het materiaal al draait. Een fabriek die test bij binnenkomende inspectie, vangt de dienst op voordat het materiaal de trechter binnengaat. Het verschil in insluitingsvolume tussen deze twee benaderingen is doorgaans een volledige productieverschuiving.
Vraag 3: Wat gebeurt er met het in quarantaine geplaatste product na een signaal dat buiten-buiten- controle valt?
In quarantaine geplaatste producten worden onderworpen aan een volledige inspectie van de parameter die het signaal heeft geactiveerd, plus een bredere inspectie van andere parameters om te bevestigen dat alleen de gemarkeerde dimensie of eigenschap is beïnvloed. Product dat na deze inspectie binnen de specificatie valt, wordt vrijgegeven voor verzending. Een product dat buiten de specificaties valt, wordt ofwel herwerkt als het defect kan worden gecorrigeerd door her-verwerking, of wordt gesloopt als dit niet het geval is. Het percentage in quarantaine geplaatst product dat uiteindelijk wordt gesloopt, hangt af van hoe snel het signaal werd opgevangen. Een dimensionale afwijking die binnen 30 minuten wordt opgevangen, kan nul afval opleveren, omdat de planken nog steeds binnen het specificatievenster vallen, ook al is het proces statistisch gezien uit de hand gelopen. Een afwijking die aan het einde van een dienst van acht- uur wordt opgevangen, kan enkele honderden vierkante meters aan -van-specifiek product opleveren dat niet economisch kan worden teruggewonnen.
Vraag 4: Heeft een fabriek met ISO 9001-certificering automatisch een goede procesbeheersing?
ISO 9001 vereist een gedocumenteerd kwaliteitsmanagementsysteem en bewijs van procesmonitoring, maar schrijft geen specifieke statistische methoden, minimale procescapaciteitsindexen of inspectiefrequenties voor. Twee fabrieken met een ISO 9001-certificering kunnen aanzienlijk verschillende benaderingen van procesbeheersing hanteren. Men kan gebruik maken van volledige SPC-grafieken met realtime gegevensverzameling en formele actieplannen buiten-of-controle. Een ander kan gebruik maken van periodieke bemonstering met 'pass{8}}fail'-inspectie op basis van specificatielimieten, wat voldoet aan de documentatievereiste van de standaard, maar niet de processtabiliteitsgegevens levert die SPC-grafieken genereren. De certificering bevestigt dat het systeem bestaat. De kaartgegevens bevestigen dat het systeem werkt.
Vraag 5: Hoe beïnvloeden temperatuurschommelingen de productiestabiliteit van SPC-vloeren?
De temperatuur beïnvloedt de productie van SPC-vloeren op twee punten: het extrusievat en de kalibratie- en koelfase. Veranderingen in de temperatuur van het vat veranderen de smeltviscositeit en de zwelling bij het verlaten van de matrijs, waardoor de afmetingen van de plank veranderen. Kalibratie- en koeltemperatuurveranderingen veranderen de manier waarop de hete plaat zijn uiteindelijke afmetingen behoudt. Fabrieken in regio's met grote seizoensgebonden temperatuurschommelingen moeten procesparameters aanpassen om de omgevingsomstandigheden te compenseren, en deze aanpassingen kunnen op controlekaarten verschijnen als seizoenspatronen. Een fabriek met een goede procesbeheersing houdt bij de berekeningen van de controlelimieten rekening met de omgevingstemperatuur, zodat de seizoensverschuiving wordt opgevat als normale variatie en niet wordt behandeld als een -buiten- signaal elke keer dat het weer verandert. Het product zelf kan, eenmaal vervaardigd, tijdens gebruik goed omgaan met temperatuurschommelingen, maar het productieproces is er op dit moment gevoelig voor. Zie de technische specificaties voor meer informatie over hoe het eindproduct presteert onder temperatuurwisselingen.
SPC-vloeren uit een fabriek waar de grafieken de controle behouden
Vinylvloeren met een stijve kern, vervaardigd onder volledige statistische procescontrole, met inspectiegegevens die herleidbaar zijn tot de productiebatch en het tijdstempel. Standaard- en aangepaste specificaties beschikbaar. Technische gegevensbladen bevatten gegevens over maattolerantie en slijtlaag.
De kaarten die u nooit ziet, bepalen de vloer waarop u loopt
SPC-procescontrolediagrammen zijn interne fabrieksdocumenten. Ze zitten op klemborden in het productiekantoor en op monitoren boven de extrusielijn. De koper ziet ze nooit tijdens een normale aankooptransactie. Wat de koper ziet is het product dat arriveert, en tegen die tijd is het verhaal of het proces tijdens de productierun onder controle was al geschreven. Een plank met een klik-vergrendelverbinding die netjes in de aangrenzende plank past, kwam van een lijn waar de dimensionale controlekaart gecentreerd en stabiel was. Een pallet waarbij elke plank zonder tussenruimte of pieken kan worden geïnstalleerd, kwam uit een run waarbij de diktegrafiek minimale variatie vertoonde. Een vloer die er in de gang hetzelfde uitziet als in de zonovergoten woonkamer is ontstaan uit een proces waarbij de dikte van de slijtlaag en de registratie van de printfilm tegelijkertijd onder controle waren.
De vraag die de meeste kopers stellen over de kwaliteit is of het product goed is. De vraag achter die vraag, die door statistische procesbeheersing wordt beantwoord, is of het proces dat deze vraag heeft voortgebracht herhaaldelijk goed kan zijn, over batches, over ploegen heen, over seizoenen heen. Een fabriek die die vraag kan beantwoorden met controlekaartgegevens, verkoopt niet alleen vloerbedekking. Het verkoopt het bewijs dat de vloer de volgende keer en de tijd daarna hetzelfde zal zijn.
YUPSENI-team
23 jaar ervaring in de productie en toeleveringsketen van PVC- en SPC-vloeren. Wij produceren vinylvloeren met stijve kern onder ISO 9001- en ISO 14001-gecertificeerde kwaliteitsmanagementsystemen met volledige statistische procescontrole over alle productielijnen. Elk product wordt geleverd met batch-traceerbare kwaliteitsdocumentatie.Meer over Joepseni
© 2026 YUPSENI. Alle rechten voorbehouden. De informatie in dit artikel is uitsluitend bedoeld voor algemene informatiedoeleinden en vormt geen technisch of inkoopadvies van professionele kwaliteit. Statistische procescontrolemethoden, inspectiefrequenties en vereisten voor kwaliteitsmanagementsystemen variëren per fabrikant, productlijn en regio. Vraag altijd om actuele kwaliteitsdocumentatie, testrapporten van derden- en procescapaciteitsgegevens voor het specifieke product in kwestie.


